|
Produktdetails:
|
|
| Herkunftsort: | China |
|---|---|
| Markenname: | Sanxin |
| Zertifizierung: | ISO 9001:2015 |
| Modellnummer: | SX1327 |
|
Zahlung und Versand AGB:
|
|
| Min Bestellmenge: | 2 |
| Lieferzeit: | 5-30 Tage |
| Zahlungsbedingungen: | T/T, L/C |
|
Detailinformationen |
|||
| Chemische Beständigkeit: | Beständig gegen die meisten Säuren und Laugen | Betriebstemperatur: | Bis 1000°C |
|---|---|---|---|
| Produktname: | Wolframstahlblatt | Bearbeitung: | Wolframkarbidverarbeitung |
| Toleranz: | +/- 0,005 ~ +/- 0,01 mm, ra 0,4 Rauheit | Anwendung: | Industrielles Schneiden, Holzbearbeitung, Metallbearbeitung |
| Form: | rund | Artikel: | Verschleißteile aus Hartmetall |
| Grenzbindung: | Lang anhaltende | ||
| Hervorheben: | Submikron-Kornstruktur Wolframkarbid V-Nut-Fräser,Bis zu 1000 °C Betriebstemperatur V-CUT-Werkzeug,Präzisions-V-Cut- und Anfas-Schaftfräser |
||
Produkt-Beschreibung
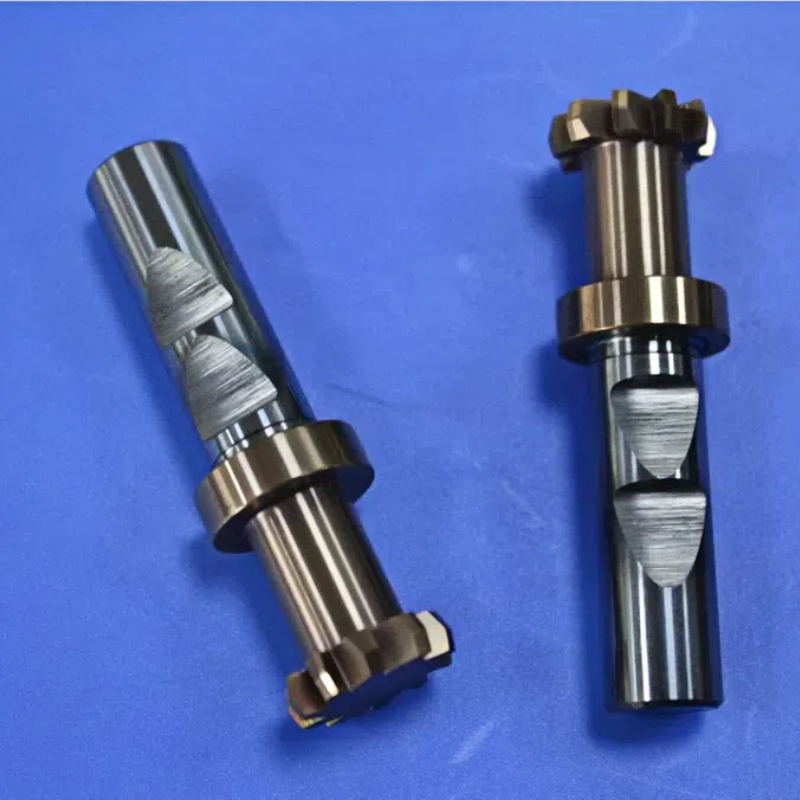
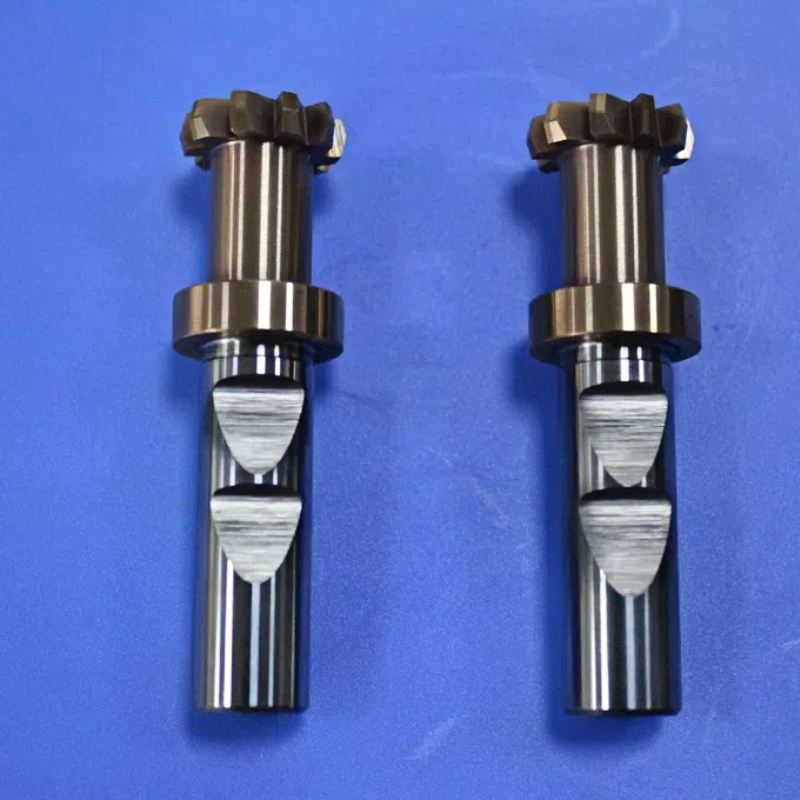
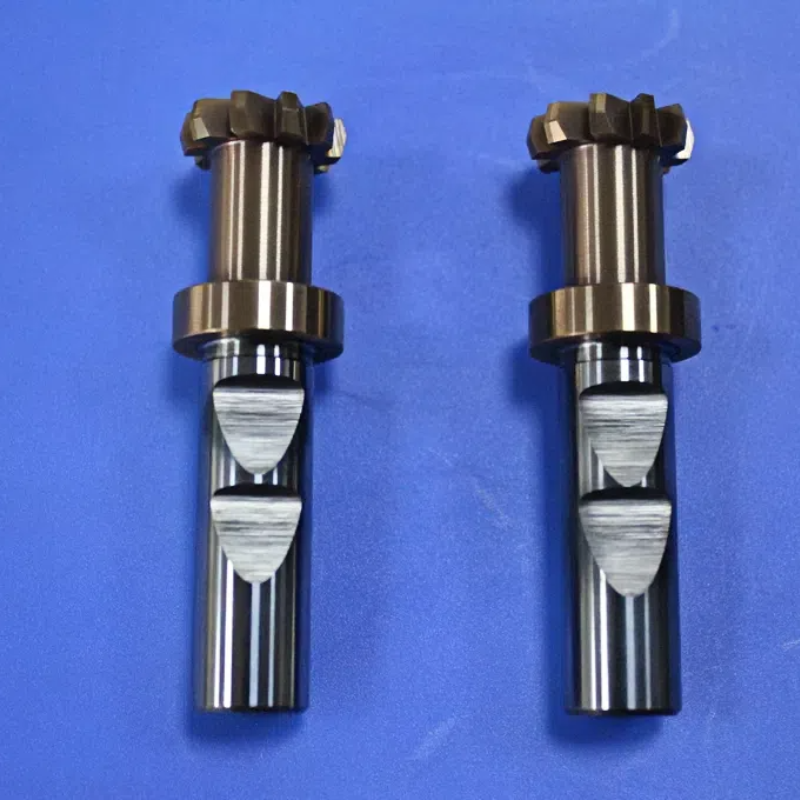
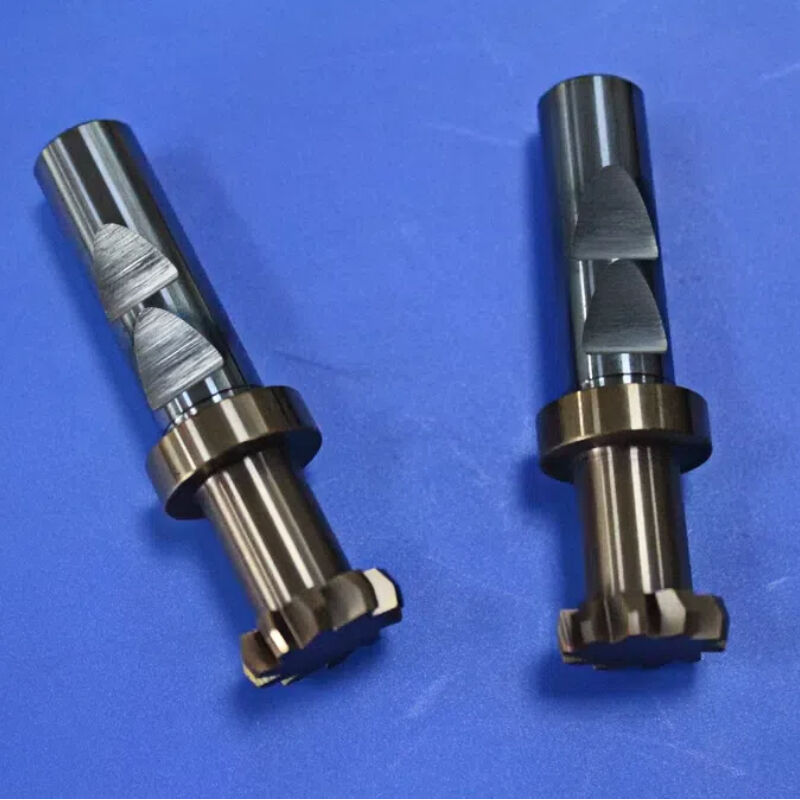
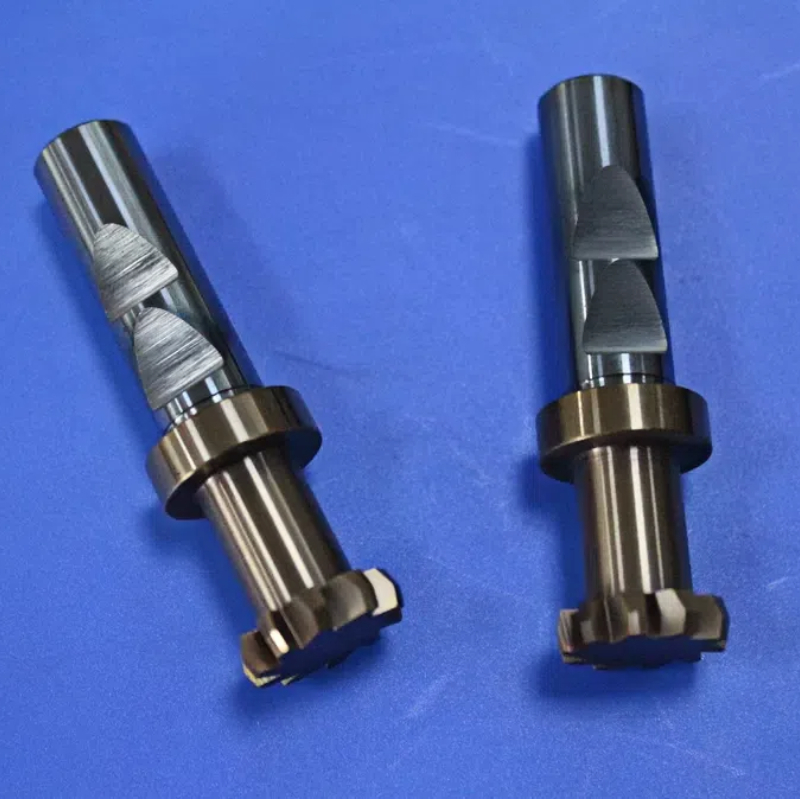
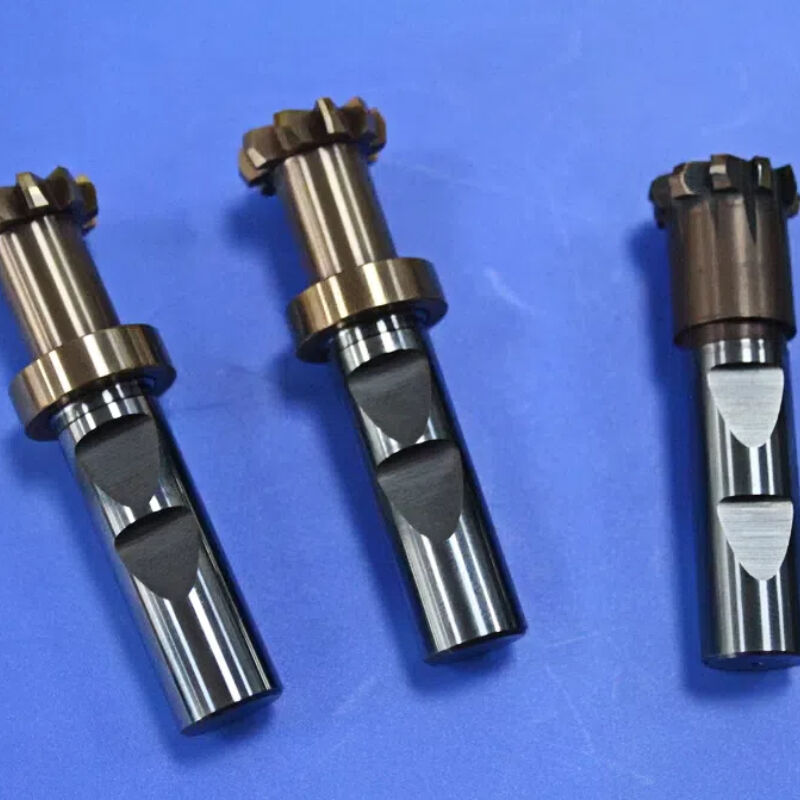
Hochpräzisions-Hartmetall-V-Nut-Fräser für PCB V-CUT, Anfasen, Entgraten und Gravuranwendungen. Vollhartmetallkonstruktion mit Winkeln von 20°-120°, Submikron-Korn und TiAlN-Beschichtungsoptionen. Kundenspezifische Durchmesser und Winkel verfügbar.
In der Präzisionsbearbeitung erfordert die Erstellung genauer V-förmiger Nuten, Fasen und Kantenbearbeitungen spezialisierte Werkzeuge, die über lange Produktionsläufe hinweg Maßhaltigkeit und Oberflächengüte beibehalten. UnsereHartmetall V-Nut-Fräser(auch bekannt als V-CUT-Werkzeuge, V-Nut-Fräser oder Anfasfräser) sind darauf ausgelegt, präzise, konsistente V-förmige Schnitte für verschiedene Materialien und Anwendungen zu liefern.
Hergestellt aus hochwertigem Vollhartmetall mit Submikron-Kornstruktur, kombinieren diese Werkzeuge außergewöhnliche Härte, Verschleißfestigkeit und Kantenerhalt, um saubere, gratfreie Nuten mit überlegener Oberflächengüte zu erzielen. Erhältlich in Winkeln von20° bis 120°mit kundenspezifischen Durchmessern und Längen.
| Eigenschaft | Hartmetall V-Schneider | HSS-Werkzeug | Vorteil |
|---|---|---|---|
| Härte | 89-91 HRA (~1500-1600 HV) | ~65-67 HRC | Überlegene Verschleißfestigkeit; behält scharfe Kante |
| Biegefestigkeit | ≥3800 MPa | ~3000 MPa | Widersteht Schnittkräften ohne Bruch |
| Korngröße | 0,8-1,2 µm (Submikron) | N/A | Dichte Mikrostruktur; exzellenter Kantenerhalt |
| Kobaltgehalt | 10-12% | N/A | Ausgewogene Zähigkeit und Härte |
| Standzeit | 3-5x länger als HSS | Basislinie | Reduzierte Werkzeugwechsel; geringere Kosten pro Teil |
| Winkel | Primäre Anwendungen | Typische Branchen |
|---|---|---|
| 20°-30° | Feine Gravur, detaillierte Beschriftung, flache V-Nuten | Formenbau, dekorative Bearbeitung |
| 45° | Allgemeines Anfasen, Standard-Kantenbearbeitung, PCB V-CUT | Leiterplattenfertigung, Allgemeinbearbeitung |
| 60° | Standard-V-Nuten, Dichtungsnuten, Führungsschlitze | Formenbau, allgemeiner Maschinenbau |
| 90° | Standard-Anfasen, PCB V-CUT, Entgraten, Kantenveredelung | Automobil, Luft- und Raumfahrt, Allgemeinbearbeitung |
| 120° | Breite Fasen, starke Kantenbearbeitung, spezialisierte Nuten | Automobil, Luft- und Raumfahrt, Schwermaschinenbau |
Ein V-CUT-Werkzeug wird hauptsächlich in der Leiterplattenfertigung verwendet, um V-förmige Nuten auf Leiterplatten zu schneiden, die eine einfache Panel-Trennung ermöglichen. Es wird auch für Anfas-, Entgrat- und Gravuranwendungen verwendet.
Für die allgemeine Bearbeitung von Stahl und Edelstahl wird eine TiN-Beschichtung empfohlen. Für die Hochgeschwindigkeitsbearbeitung und harte Materialien bieten TiAlN- oder AlTiN-Beschichtungen eine überlegene Hitzebeständigkeit und Verschleißfestigkeit.
Ja. Wir fertigen V-Nut-Fräser nach Ihren genauen Spezifikationen, einschließlich kundenspezifischer V-Winkel, Durchmesser, Längen und Nutkonfigurationen. Bitte stellen Sie uns Ihre Zeichnung oder Anforderungen für ein schnelles Angebot zur Verfügung.
Tragen Sie Ihre Mitteilung ein